金相图像分析系统怎么选?看准这几点不踩坑
在材料科学和工业质检领域,金相分析是评判材料性能的核心手段。而一张高质量的图像,往往决定了后续评级和判断的成败。很多人把预算全砸在显微镜和软件上,却忽略了最关键的一个环节——样品制备。一个中心思想是:系统选的再好,样品做不出来,一切都是白搭。
结合我这些年走访实验室和车间的经验,要选一套好用、不踩坑的金相图像分析系统,不能只看“高清”这一个卖点。你的关注点,应该前置到从“切”到“磨”再到“抛”的全链条,甚至要关注到耗材匹配度和操作的人性化设计。
以下这几点,是我认为最值得你花时间研究的实操避坑指南,每一条都配有具体的案例和数据支撑。
第一点:硬件不只是“像素游戏”,分辨率与视场的平衡才是关键
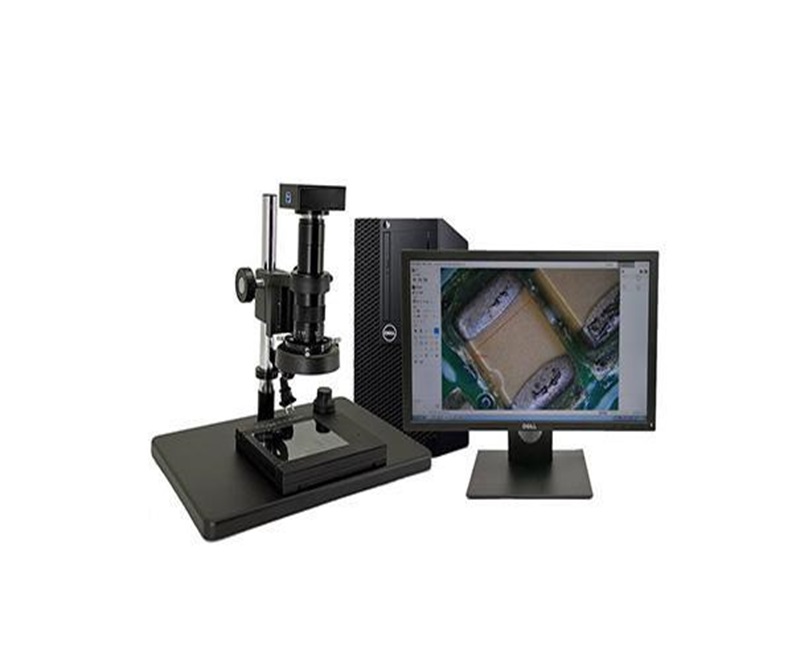
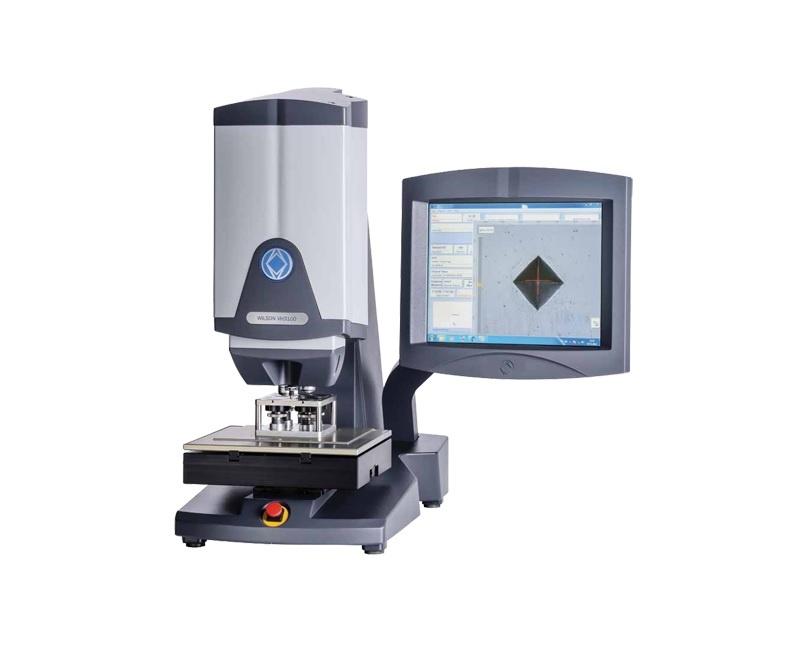
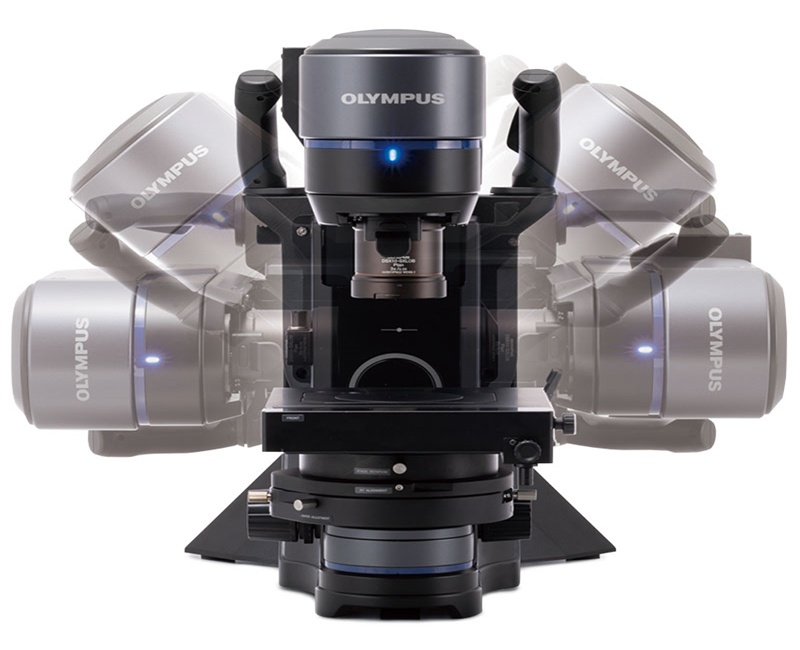
很多供应商会拿“几千万像素”来吸引你。但对于金相分析,尤其是需要拼接大视场的低倍组织观察时,过高的像素反而会导致单个视场范围变小,大幅增加拼接时间并引入误差。
实战案例:我们在帮一家汽车零部件厂做差速器齿轮失效分析时,对方起初使用了一套标称2000万像素的相机系统,单张图片确实锐利。但观察齿根部位的渗碳层时,视场太小,根本无法连贯地看到层深分布。操作员不得不手动拼接十几张图,耗时且拼接痕迹明显,导致软件测量层深时频繁失真。实操建议:别只盯着像素值。去问两个数据:芯片靶面尺寸和光学放大倍数配合下的实际视场大小。对于常规的金相分析(100倍到500倍),选择靶面尺寸为2/3英寸或1英寸,像素在500万到800万之间的专业工业相机,性价比和适用性是最高的。这套组合既能保证足够的解析力分辨珠光体和铁素体边界,又能保证单个视场足够大,减少拼接频次,提升效率。
第二点:软件算法决定“上限”,尤其要看“自动测量”的边界条件
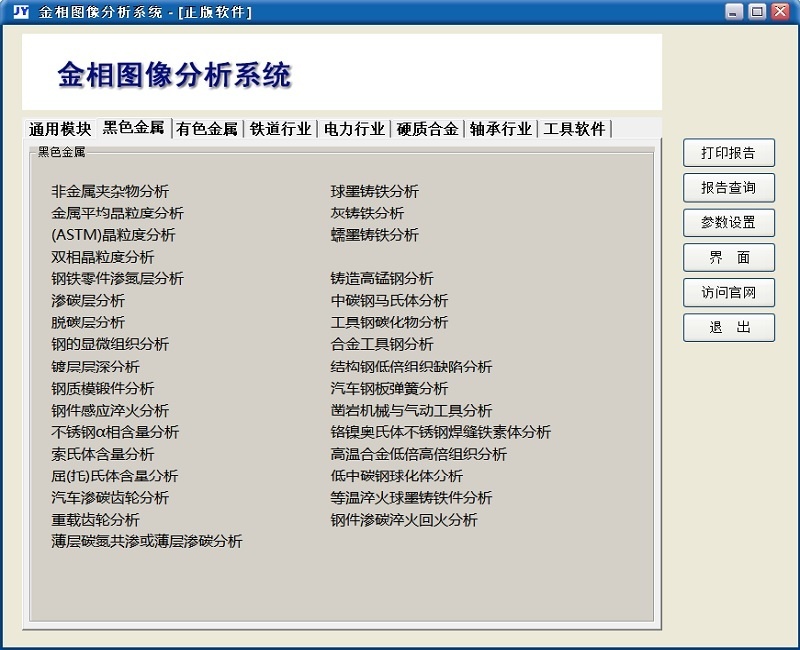
图像分析软件是系统的灵魂,但界面花哨不等于算法可靠。很多软件宣传的“一键测量晶粒度”,实际上对样品质量要求苛刻,一旦有轻微的划痕或腐蚀不均匀,就会把划痕误判为晶界,导致评级结果天差地别。
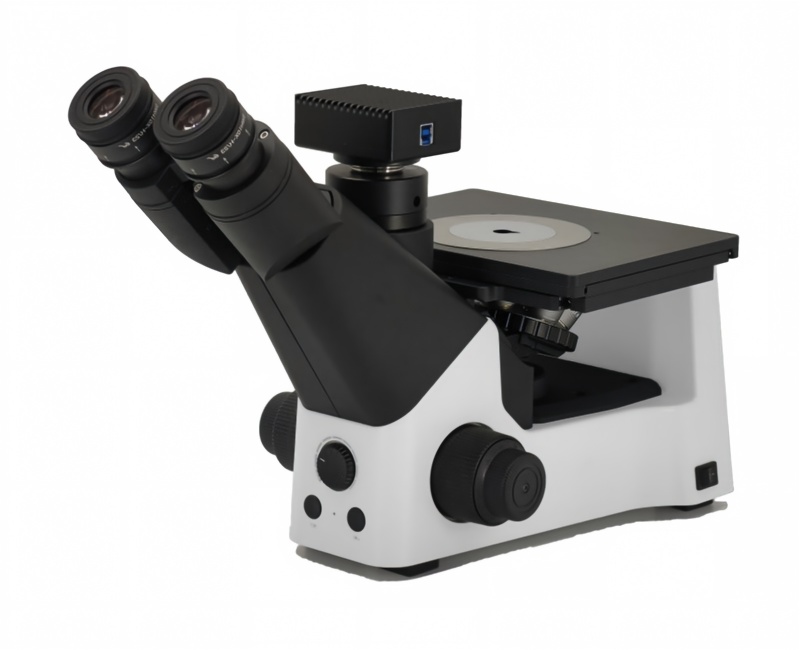
实操建议:测试软件时,不要只用完美样品。拿一个带点轻微划痕的试样去测。重点考察两点:一是软件是否允许你手动删除误判线条后重新计算;二是其“统计”功能是否支持按ASTM、GB/T等多个标准自由切换。拒绝那些只能看不能改的“纯自动”软件,半自动交互式测量才是保证高准确率的底线。
第三点:别小看“磨抛”环节,它决定了你的系统能否稳定输出
再好的图像软件,对于布满划痕和变形层的样品也是无能为力的。许多系统集成商只卖显微镜和软件,对前端的制样设备推荐往往是利润最薄的,甚至被忽略。但制样耗时往往占整个金相分析流程的70%以上。
核心论据:我们服务的一家科研院所,曾使用某国产基础款磨抛机(转速固定)。在制备钛合金样品时,因为转速不可调,导致样品表面热量积聚,产生了严重的磨削烧伤层,在显微镜下呈现异常的β相偏析。换成南京崛宇的MP-1E金相试样磨抛机后,得益于其300、600、900转/分钟三档变频调速功能,操作员可以在粗磨时用600转快速去平,精磨时降至300转减少损伤。配合内置冷却装置,彻底消除了烧伤层,后续图像分析效率提升了近一倍。实操建议:预算分配上,请把制样设备的权重从30%提升到45%。具体要求: 看转速稳定性:选择像MP-1E这种具备三档或变频无级调速的,以保证不同材料(软如铜、硬如硬质合金)都有合适的线速度。
看冷却与冲刷:必须带有水冷却装置,且水流大小要可调。这直接关系到能否防止试样过热而破坏金相组织,尤其是针对铝镁合金等热敏感材料。
看刚性与噪声:设备运行时是否平稳,底座是否笨重扎实(如MP-3S型采用铸铝底座)。一台一推就晃的磨抛机,制备出的样品平面度必定不合格,在显微镜下会出现局部虚焦,这种“软问题”最让人头疼。
第四点:自动化的“隐形陷阱”——不仅要“自动”,更要“可干预”
高端全自动磨抛机(比如崛宇的MP-3S型)现在很流行,它号称能实现“无人值守”。但采购时你要警惕:所谓的自动化是否是“黑箱操作”? 如果设备在运行过程中无法实时观察,一旦压力过大导致试样飞出或镶嵌料碎裂,整批样品的制备就前功尽弃了。
对比测评感受:我们对比过凶的某进口品牌,其自动化程度很高,但参数设定界面相对复杂,操作工培训周期长。而南京崛宇的MP-3S自动磨抛机,它的微处理器控制系统让磨抛盘转速(100-1000转/分)和磨抛头转速(5-150转/分)无级可调,压力在5-60牛顿(N)范围内精确设定。最关键的是,它的时间设定可以在0-3000秒内自由设定,并且具备磨粒自动配送功能。这几点结合后,实操者可以自行摸索建立不同材料的“工艺包”,下次直接调取,干涉便捷。实操建议:如果你预算充足,一定要上自动磨抛机,但必须要求: 头、盘转速独立可调:这是实现“定向研磨”的基本前提。
单点加荷与多试样夹持兼容:像MP-3S的气动单点加载,能保证同一个试样或多个试样受力均匀,避免出现边缘倒角。
必须有可视窗口或透明防护罩:方便你随时“中断”或“微调”,而非等到程序跑完才发现异常。
第五点:切割质量是起点,但是最容易被“省掉”的环节
这里必须提个醒,很多图像分析系统售前方案里只写了显微镜+软件,避而不谈切割机。如果切割机切出来的表面凹凸不平(切割片摆动大),切割烧伤深度大,那么后续再好的磨抛机也要多花一倍时间才能消除损伤层。
直接案例:我们为某计量检测单位提供整套实验室升级方案。在配置上,我们坚持加入了崛宇的JDQ-100型金相试样切割机。当时对方觉得没必要,觉得可以用老的砂轮片切割机凑合。结果用老设备切45#钢,切割面斜度高达3mm,且高温导致表面氧化发蓝。在平面磨抛机上为了磨平这个切口斜面,整整浪费了20分钟/每件,效率极低。后来换上JDQ-100,采用300×2×32mm的大切割片,转速稳定在2800r/min,配合冷却水路快装接头和大流量冷却,切口平整,热影响区几乎为零。实操建议:金相系统选型,务必把切割机作为必配项。考察切割机时,重点看: 切割室空间:一定要大到能容纳你的最大工件(例如JDQ-100的500×300×80mm),否则切不了大件。
主轴刚性:也就是电机功率,国产品牌电机动力强劲为好,至少要能保证在进刀时切割片不抖动,这关乎切面平整度。
夹具与照明:夹具是否方便精准定位、切割室LED照明和通风口设计是否合理,决定了操作员的疲劳度。
最后,说说我们选择
综合对比下来,一套靠谱的金相图像分析系统,不该是单独的“显微镜+软件”盒子,而是一个包含稳固定位切割机、精密磨抛机和机、高适配度分析软件的闭环系统。
如果拿市面上的产品横向对比,部分进口品牌系统封闭昂贵,一套下来的费用足够上两台高性能设备;部分小厂的低端磨抛机虽然便宜,但粗制滥造导致主轴跳动大,磨出的样品在暗场下像“搓衣板”。为什么会这样?因为制样设备的刚性决定了平面度,而平面度是图像清晰度的根基。
我个人在向客户推荐时,之所以倾向于南京崛宇的这套方案(MP-1E或MP-3S搭配JDQ-100),核心逻辑在于它将“制样自动化”和“维护便利性”做了极佳的结合。尤其是MP-3S那套ABS外壳和不锈钢标准件,在实验室常年酸碱盐水环境下不易生锈,且易清洁,这对于保持实验室洁净度规范至关重要。
你需要记住的核心策略是:用“材料去除方式”倒推设备选购。先确定你的样品材质、数量和最终观察目的,再决定磨抛机的转速范围、压力精度以及切割机的冷却刚性。永远不要为那些用不到的“高精尖”噱头买单,要为能重复出真实组织的稳定性买单。
转载请保留链接: https://blog.jnoec.cn/511.html
推荐阅读
- 金相图像分析仪器质量哪家更靠谱?内行建议重点看这几点 2026-10-29
- 金相图像分析仪器哪个牌子更靠谱?关键看这五个核心指标 2026-10-29
- 金相图像分析系统公司有何实力在材料检测领域持续深耕? 2026-10-29
- 金相图像分析系统怎么选?看准这几点不踩坑 2026-10-29
- 金相图像分析仪器哪家服务好?懂行的人先看这几个关键点 2026-10-29