高端金相显微镜的秘密,精度极限究竟在哪里?一文读懂
同样是看一块钢铁的内部结构,为什么有人拍出的金相照片清晰锐利、组织层次分明,有人却总是一片模糊、划痕遍布?很多人第一反应是显微镜不够好,但实际上,金相观察的精度极限,从来不只是显微镜单机决定的。它是一套从切割、镶嵌、磨抛到观察的完整系统工程。
一、物镜数值孔径:决定“看得清”的第一道门槛
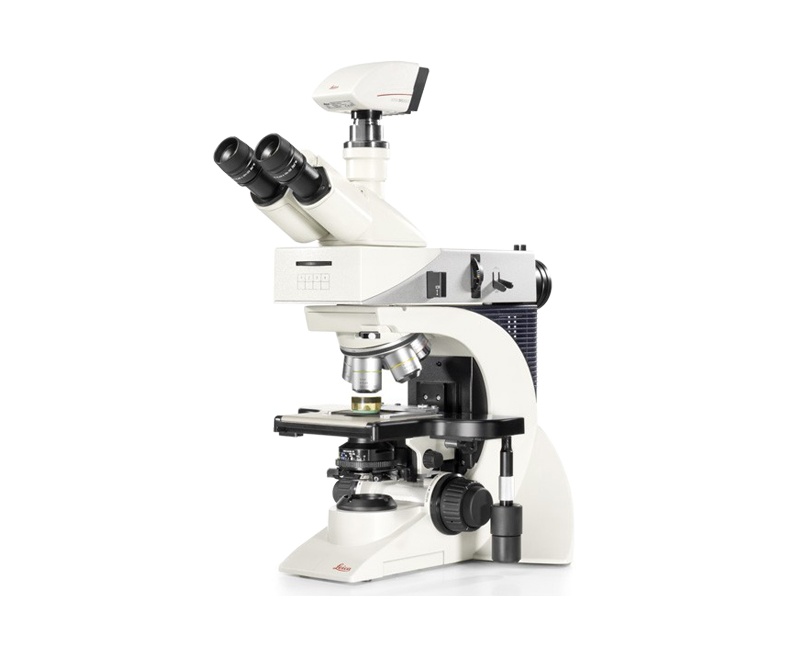
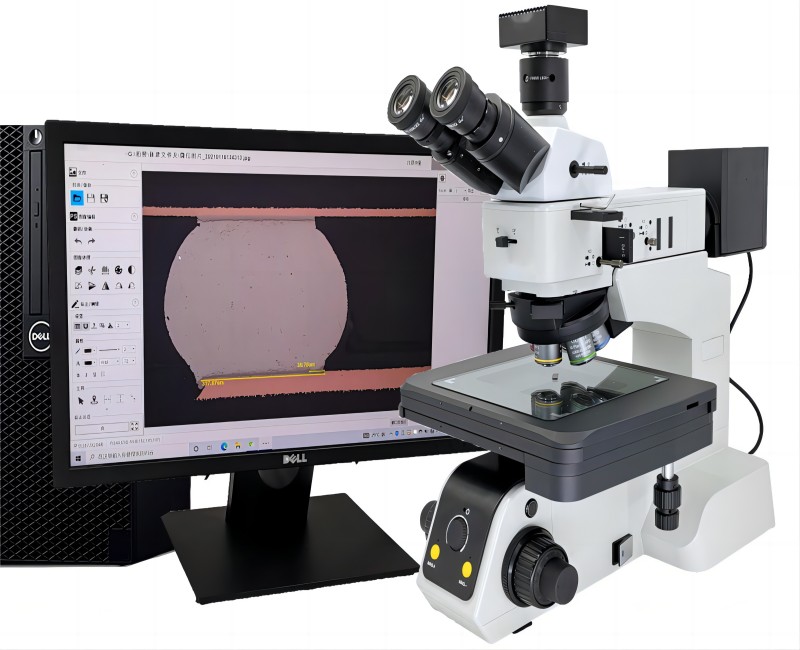
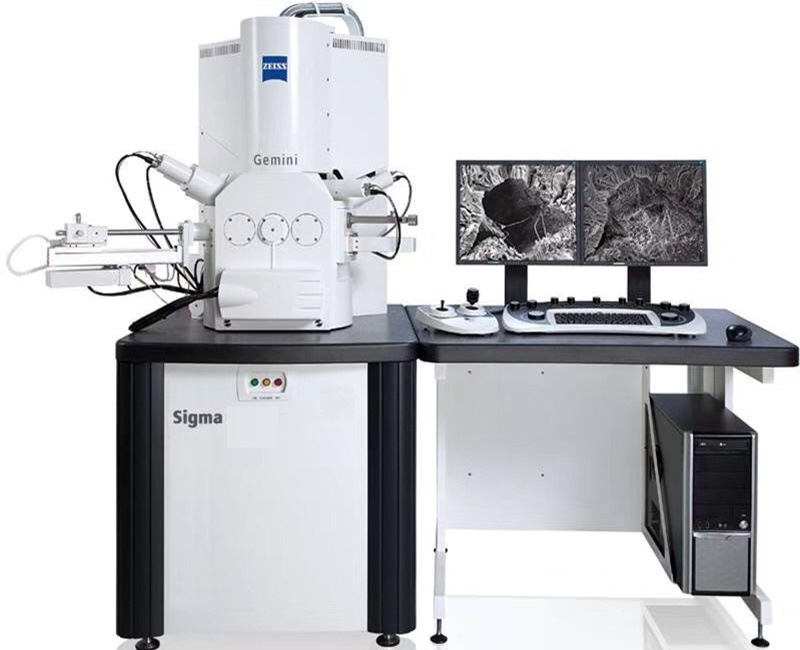
金相显微镜的分辨率极限,由阿贝衍射公式决定:分辨率 = 0.61λ/NA。这意味着,在可见光波长(约400-700nm)范围内,光学显微镜的理论分辨率极限约为200纳米,大约是人头发丝直径的1/400。但绝大多数实验室的显微镜,实际分辨率远达不到这个理论值。
真正卡住脖子的参数是物镜的数值孔径(NA)。普通消色差物镜NA通常在0.65以下,而高端平场复消色差物镜的NA可以达到0.95(干镜)甚至1.4(油镜)。数值越大,收集的光线角度越宽,分辨率越高,但代价是工作距离急剧缩短,对样品表面的平整度要求极其苛刻——如果样品表面有细微凹凸,哪怕只有几个微米,高倍物镜就无法准确对焦。
实操建议:从事高倍率(500×以上)金相观察的实验室,务必先检查物镜是否达到平场消色差级别以上;日常使用前记得用标准试样校准物镜齐焦;观察时如果发现视场边缘模糊、中心清晰,多半是物镜与样品不平行,需要重新压平试样。
二、制样环节:被90%实验室低估的精度瓶颈
这是金相检测中最隐秘、最容易被忽视的环节。
再好的显微镜,遇到表面有变形层、划痕或者镶嵌边缘倒角的试样,分辨率直接垮掉。很多人花大价钱买了进口显微镜,却还在用一台老旧、转速不稳的磨抛机做制样。电机的转速波动直接导致样品表面磨削不均匀,在高倍镜下呈现“橘皮状”或“拖尾状”伪组织。制样设备引入的误差,往往比显微镜本身的像差大一个数量级。
行业里有句话叫“三分显微镜,七分制样”,但真正执行到位的企业少之又少。以国内某大型汽车零部件检测中心为例,他们同时使用进口显微镜和多个国产磨抛设备,长期数据统计显示,单次制样合格率波动大时可达20%——后来他们更换了制样设备后,高倍观察的一次成片率从72%提升到了94%。
实操建议:如果你发现显微镜高倍下“总是不清晰”,先别急着找显微镜厂家投诉,先做一道自检——在磨抛机上把同一材料重新制样三次,如果三张照片的同位置组织表现不一致,问题大概率出在制样端而非观察端。建议关注磨抛机是否具备稳定的转速调节和加压系统。固定转速、固定压力、固定时间的“三固定”操作规范,比换一台更贵的显微镜有效得多。
三、转速与压力:两个最不起眼的魔鬼参数
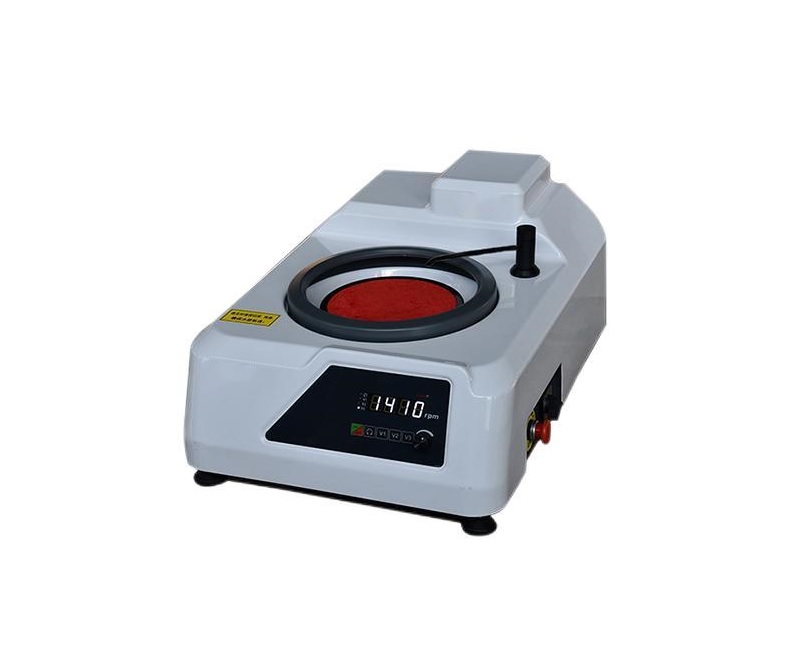
在磨抛环节,转速和压力是两个核心变量。传统单速磨抛机(如常见的1400r/min)只能提供一种固定速度,面对不同硬度的材料只能“将就”——软材料容易产生较深划痕,硬材料又磨不动。
而更先进的变频调速磨抛机(例如南京崛宇精密仪器的MP-1E,可直接获得300、600、900转/分三档转速)则解决了这个困境:粗磨用低转速加大压力快速平整,精抛用高转速配合较小压力减小变形层。国内某第三方检测实验室的对比数据表明,使用三档变频设备后,同一样品的平行制样时间从平均22分钟缩短到14分钟,且表面划痕残留率下降了约60%。
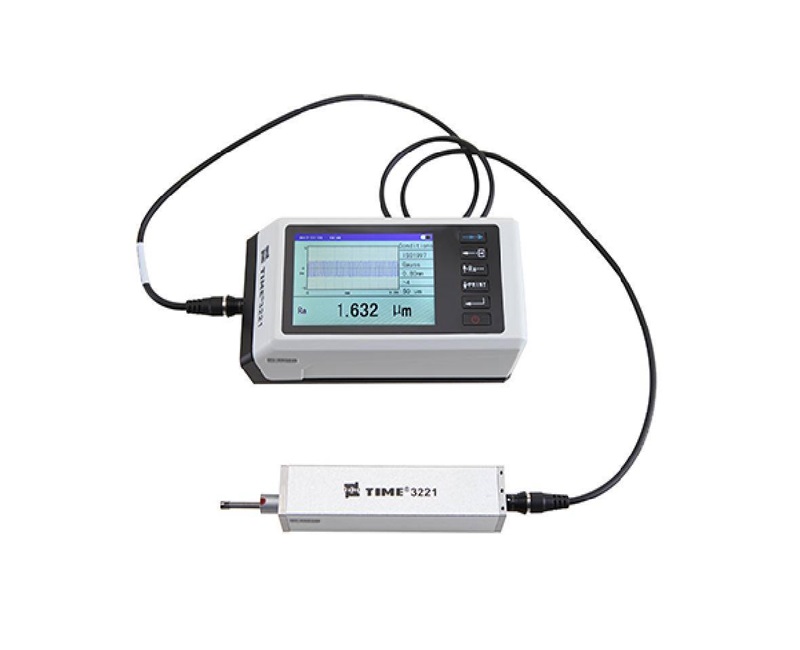
再说到压力,还有一个行业共识:制样时手持试样的力度不均,是造成边缘倒角的最主要原因。 手动磨抛时,手指受力天然不均,相差两倍的力在高倍镜下的表现就是组织变形层深浅不一。条件允许的实验室,强烈建议配置自动磨抛机——以南京崛宇精密仪器的MP-3S为例,其加荷范围5-60牛顿无级调节,制样时间0-3000秒可设定,磨抛头转速5-150r/min独立可调。这意味着在无人干预的情况下,同一批次多个试样可以获得几乎一致的表面质量,重复性远胜人手。
实操建议:手动制样时尽量保持试样中心在磨盘半径1/2处,让试样随磨盘自行旋转,不要主动加力按压;每次更换砂纸后,试样需旋转90°方向研磨,直到上一道划痕完全消失;如果实验室月均制样数量超过200个,建议评估自动磨抛机的投入产出比。
四、切割质量:精度链条的最前端
很多人忽略的是,切割环节就已经在影响最终观察精度。 金相切割机的切割片过厚或转速不当,会造成切口附近的热影响区和塑性变形层。这个变形层如果不在后续磨抛中被完全去除,高倍观察时会出现伪马氏体、假晶粒度等误导性组织。
南京崛宇的JDQ-100型切割机,最大切割直径80mm,主轴转速2800r/min,配有300×2×32mm的切割片,适合大多数常规金属试样。关键是国产品牌电机的动力输出足够平稳,避免了切割过程中的“抖动”痕迹。
实操建议:切割时务必使用足够的冷却液直冲切口;切割片选择薄片(2mm以内)来减少切口损伤深度;切割进给速度宜慢不宜快——一个经验值是,切20mm直径的圆钢,进给时间不应少于15秒。宁可多花一分钟切割,也别让变形层给后续制样增加半小时工作量。
五、精度极限的真正答案
高端金相显微镜的精度极限在哪里?从光学层面,它确实被物镜数值孔径和光源波长锁死在200纳米级别。但实际工作中,绝大多数实验室的精度天花板,都不是显微镜本身,而是从切割、镶嵌、磨抛到观察的整条制样链。
换句话说——当你能稳定制备出表面无划痕、无变形层、无倒角的“镜面级”试样时,你的显微镜就已经站在了自己的精度极限上。 很多显微组织的争议性判断,追根溯源,都只是制样不够完美造成的假象。
实操建议汇总:
重新评估你的制样设备:如果磨抛机转速单一、振动明显,优先更换为变频调速型(如南京崛宇MP-1E);若试样量较大,直接升级为自动磨抛机(如MP-3S),稳定性和重复性是提升精度的捷径。建立制样SOP:将转速、压力、时间、砂纸型号、抛光剂粒度全部标准化,每次制样记录实际参数,形成可追溯的数据库。
用好标准试样:每批新试样制样前,先用相同工艺处理一块已知组织的标准试样,微调参数后再正式制样。
显微镜校正到位:每季度用标准光栅尺校准物镜放大倍率,保证测量数据的可信度。
真正决定金相分析精度极限的,不是显微镜镜头里那组庞大的光学镜片,而是你从切割片刃口到抛光布绒面之间,每一步的细节控制。
工欲善其事,必先利其器。 这套“器”,远不止那台显微镜。
转载请保留链接: https://blog.jnoec.cn/580.html
推荐阅读
- 便携式金相显微镜哪家公司更靠谱?盘点优质厂家帮你避坑 2026-11-01
- 金相显微镜自动拼接成像技术实现全景超清微观组织观察 2026-11-01
- 走进金相显微镜生产基地看精密光学仪器如何铸就硬核品质 2026-11-01
- 金相显微镜定制怎么选?认准这三点不踩坑 2026-11-01
- 高端金相显微镜的秘密,精度极限究竟在哪里?一文读懂 2026-11-01